华东一家乘用车主机厂的总装线,每天要装配数百台整车,涉及上千种零部件。线边物料一度堆得到处都是,装配工找料慢、错料频发,总装节拍被卡得死死的。客户找到双彬,想用一套线边货架把总装供料彻底理顺。下面把这个改造过程完整复盘一下。
客户背景与痛点
客户是华东一家乘用车主机厂,总装车间有两条生产线,日产能约 600 台。改造前,线边主要靠普通托盘和纸箱堆料,问题集中在三点:
-
物料混杂:紧固件、线束、卡扣混着放,装配工平均要花 2 分钟才能找到需要的零件;
-
错料风险:不少零件外观相似,靠肉眼区分,错装漏装时有发生;
-
空间紧张:线边通道被临时料堆挤占,叉车和 AGV 通过困难,还埋下安全隐患。
这几个问题环环相扣——料越乱,找料越慢,堆料越多,通道越堵。单纯的"多买几台货架"解决不了,得重新设计线边布局。
解决方案
双彬工程师上门勘测后,按"靠近工位、先进先出、按序供料"的原则,把总装线边重新规划了一遍:
-
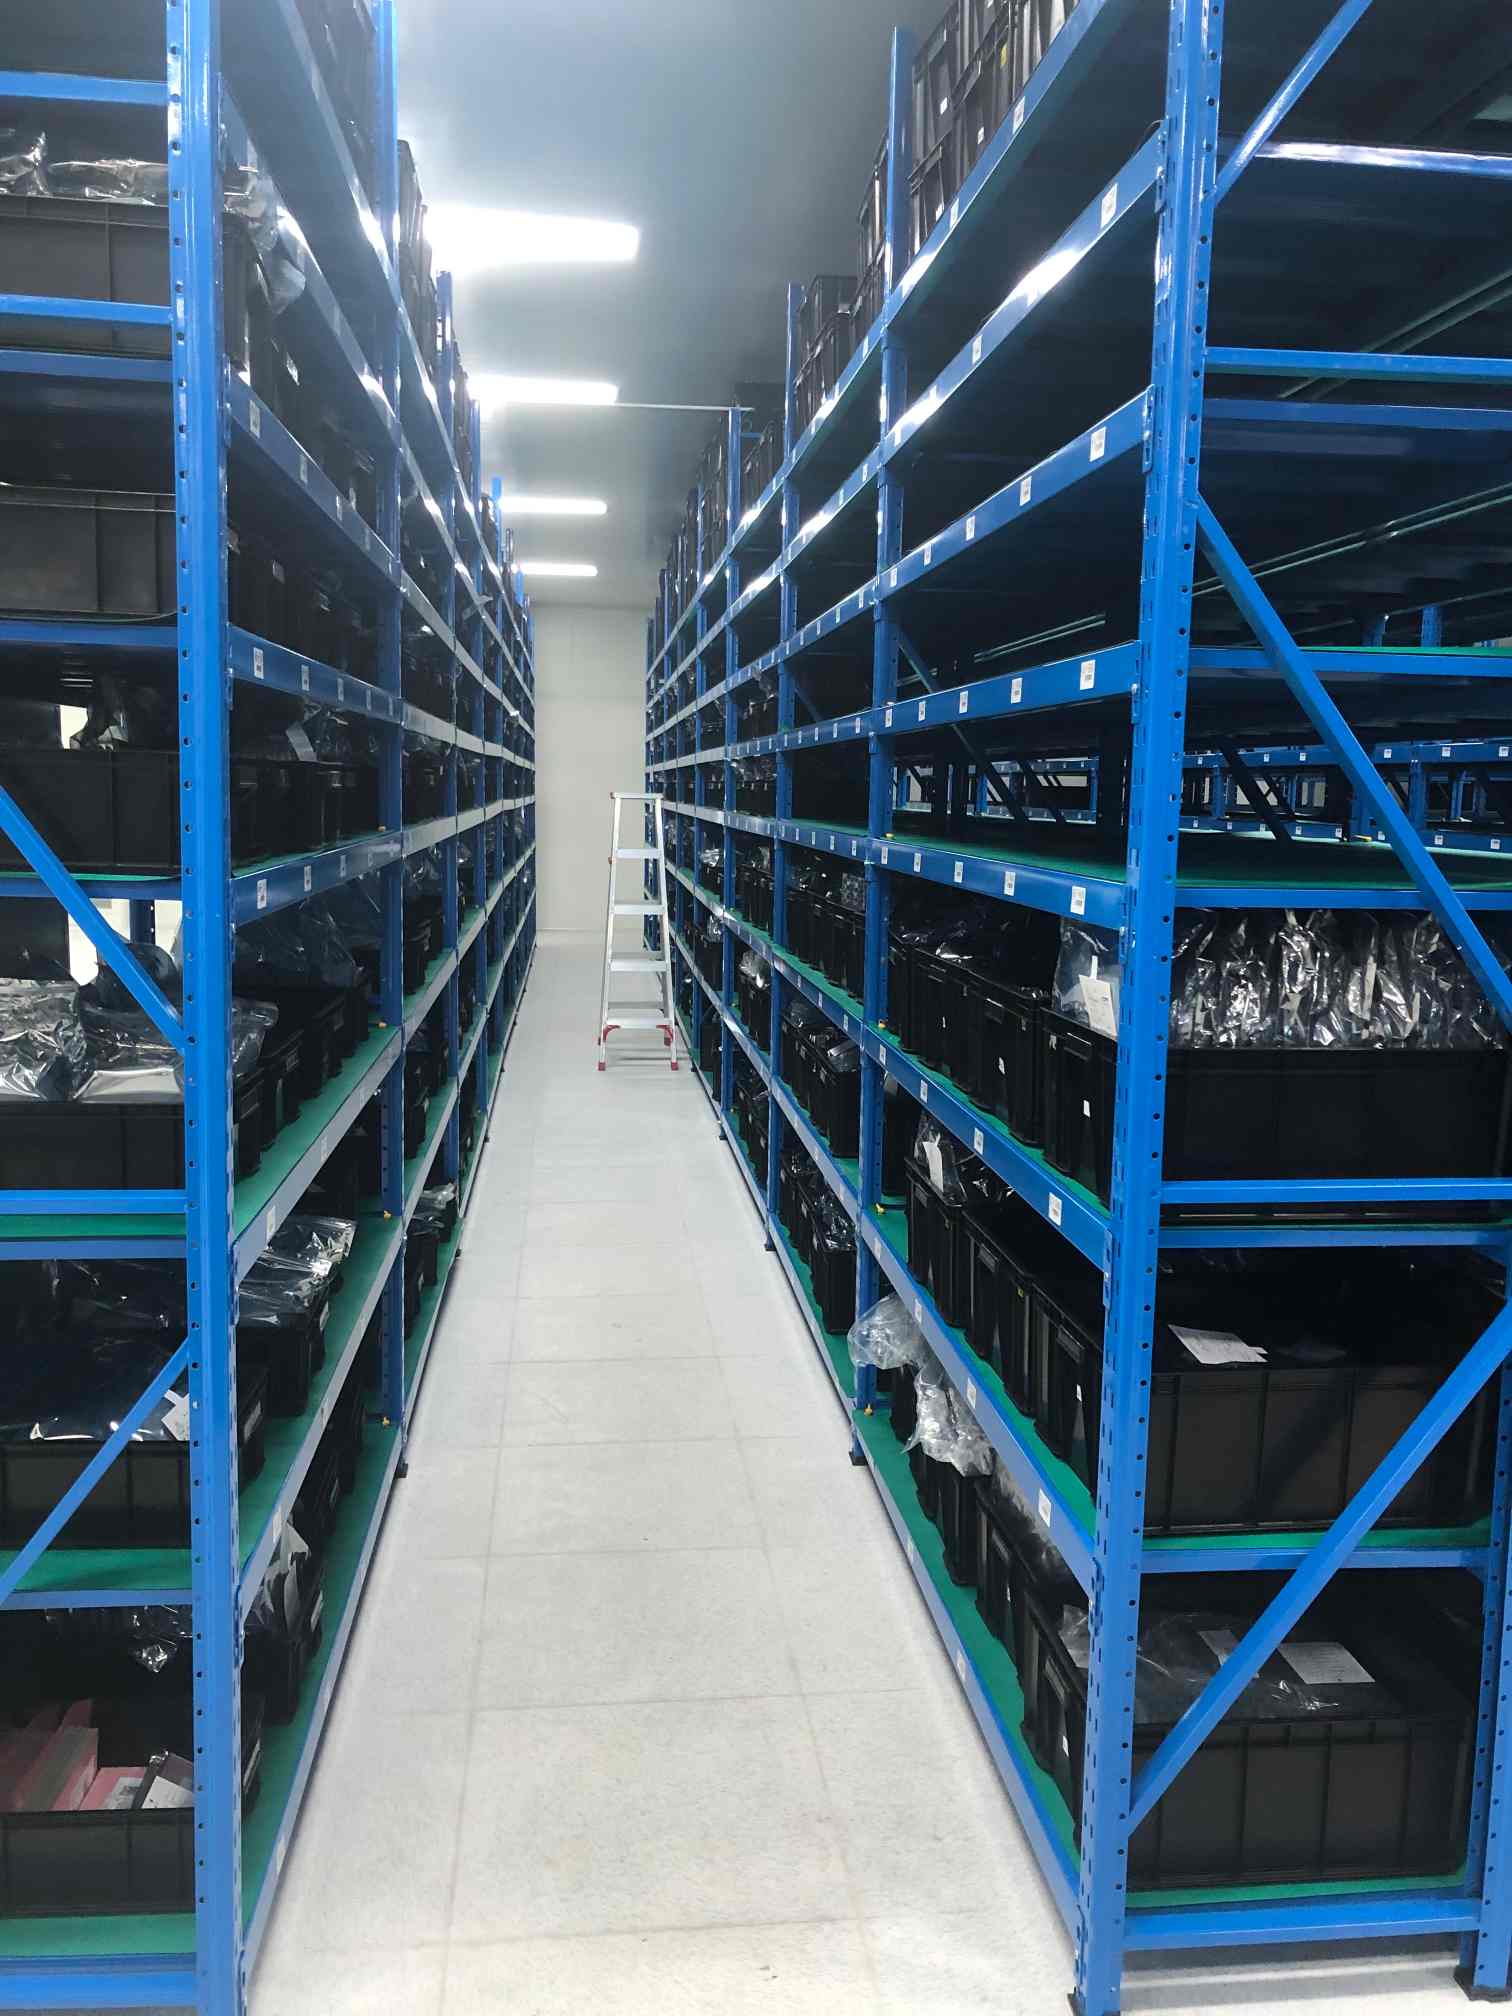
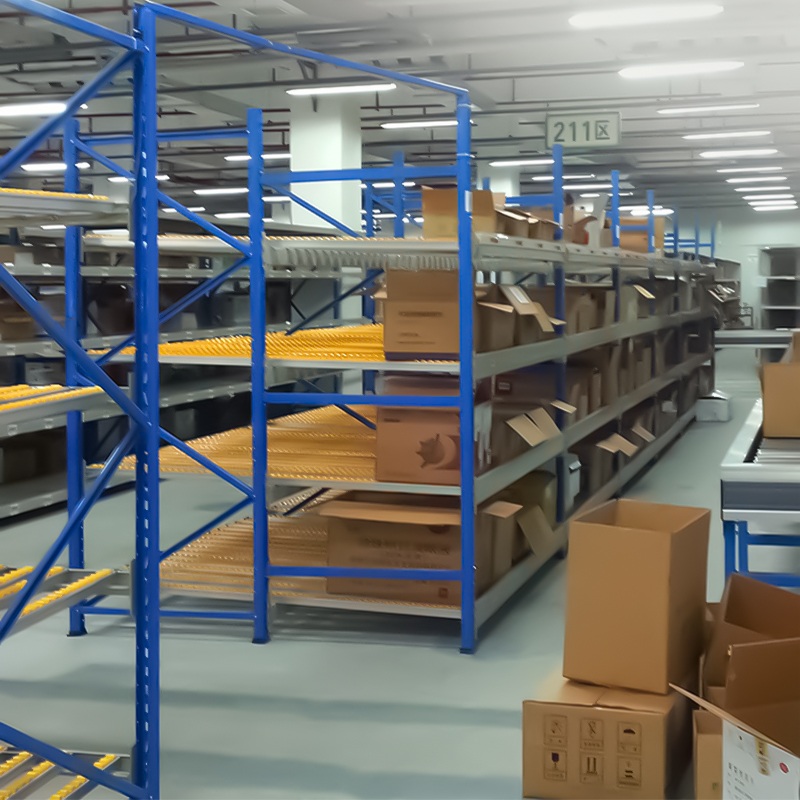
流利条货架:标准件、紧固件走先进先出,料盒从补料端滑向取料端,装配工随手拿到的永远是先入库的;
-
CTU 料箱货架:小件统一装进规格料箱,配合电子拣选灯,亮哪格拿哪格,减少错料;
-
AGV 对接工位:料架底部预留 AGV 顶升接口,空箱满了自动回补,不用人来回跑;
-
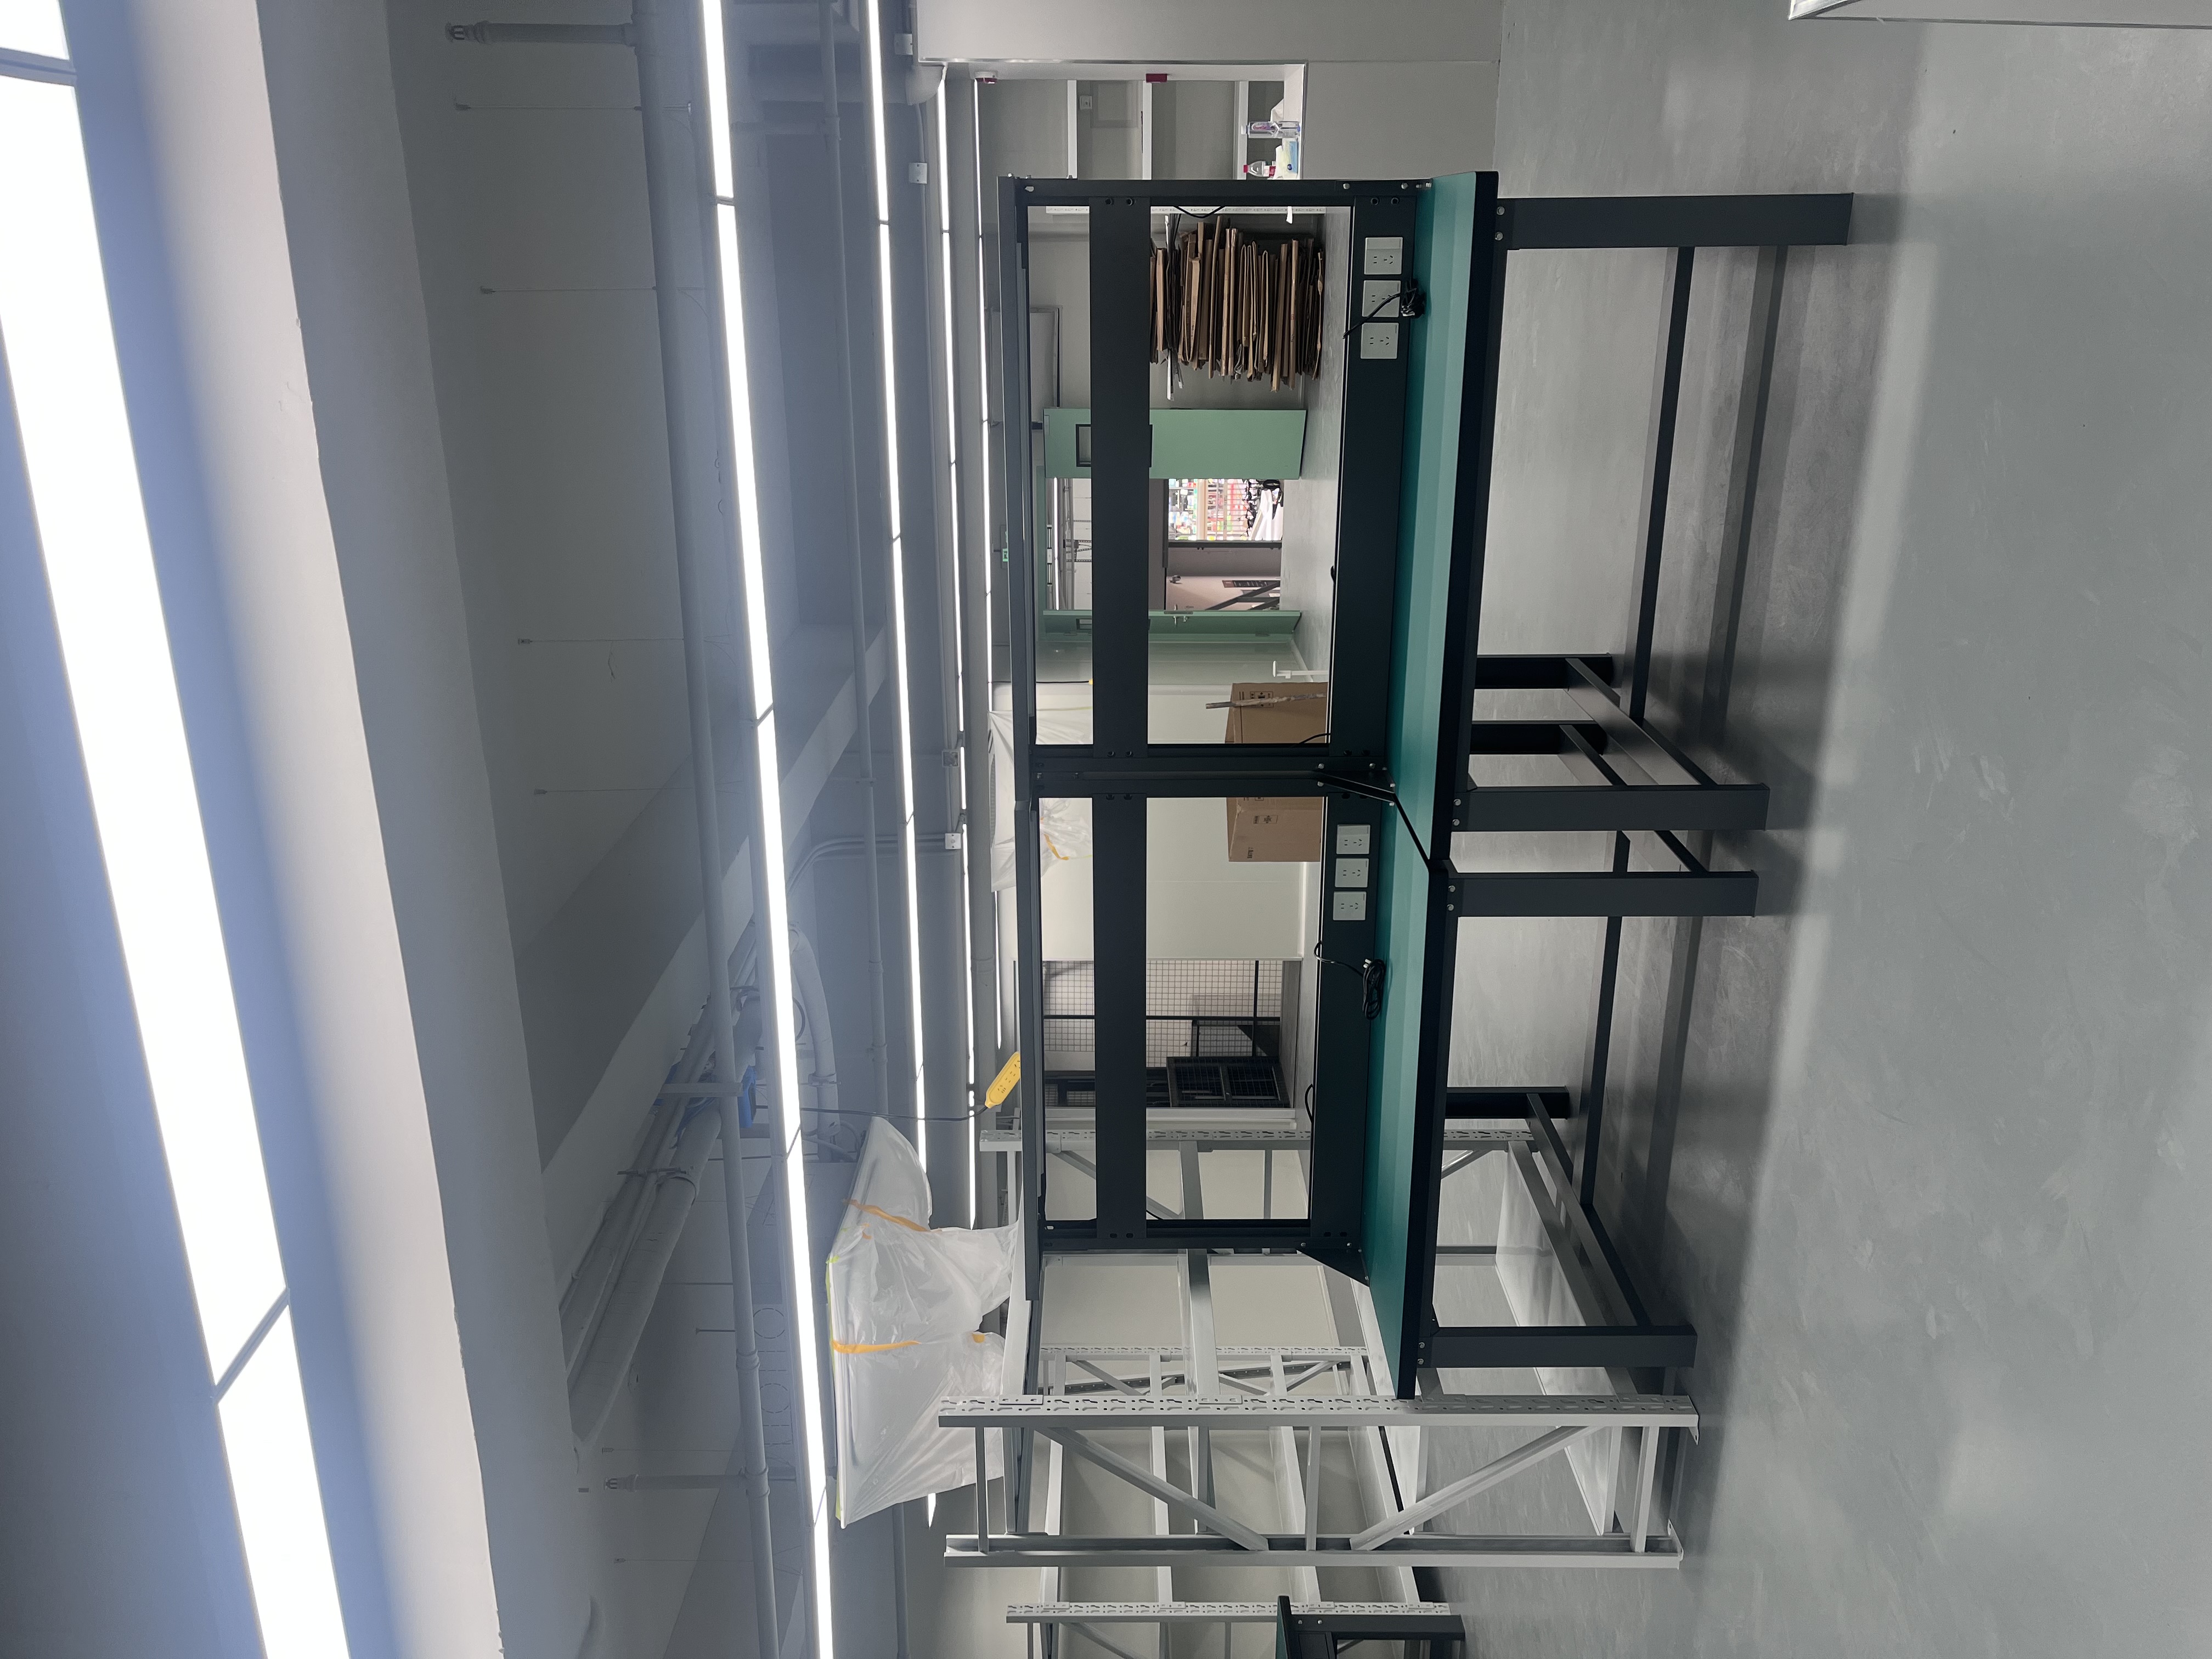
重型工作台:装配工位旁配可调工作台,放工具和待装件,伸手就够。
整套方案没有推倒重来,而是用货架 + 料箱 + 流利条 + AGV 的组合,把"人找料"变成"料到人"。
实施过程
落地分三步走。第一步,清理线边原有堆积,按工位划分责任区;第二步,货架、料箱、流利条分批进场安装,施工安排在晚上停产时段,白天正常生产不受影响;第三步,联调 AGV 补料路线,试运行两周后正式切换。整个改造周期约三周,全程没有停过一次产。
数据化成果
改造跑稳一个月后,客户反馈了几组实打实的数字:
|
指标
|
改造前
|
改造后
|
|
单次找料时间
|
约 2 分钟
|
约 20 秒
|
|
错料/漏装率
|
约 1.2%
|
0.1% 以下
|
|
线边占用面积
|
基准
|
减少约 35%
|
|
总装节拍
|
90 秒/台
|
78 秒/台
|
(以上为该项目实测均值,供参考,具体参数以现场勘测为准。)
最直观的变化是:装配工不再满车间找料,总装节拍从 90 秒压到了 78 秒,日产能顺带往上走了一截。
结语
线边物料管理是主机厂最容易忽视、又最能出效率的环节。如果你也是汽车主机厂或零部件厂,正被线边物料混乱、供料不及时困扰,欢迎联系双彬。我们免费上门勘测,按工位、按节拍给你出一套线边货架方案。
常见问题(FAQ)
Q?1:线边货架一定要配 AGV 吗
不一定。AGV 对接是可选项,先上货架 + 流利条就能见到明显效果,后续要自动化再平滑升级,不用重复投资。
Q2:线边货架的承重怎么选?
看单工位最大料箱重量。常见每层 200kg 到 1000kg,双彬会按你的实际物料清单逐项核算,不做拍脑袋的规格。
Q3:正在生产的产线能改吗?
能。不停产改造正是双彬的强项,利用夜班或停产时段分段施工,把对生产的影响降到最低。
Q4:一套线边改造多久能落地?
中小型线边改造一般 2 到 4 周,含勘测、设计、生产、安装、联调全流程。
想让总装供料更准时? 双彬提供免费上门勘测、非标定制和 24 小时技术服务,热线电话:13023680333 欢迎在官网留言或来电咨询,我们帮你算一笔线边改造的账。